Сучасна світова економіка використання пластмас має переважно лінійний характер. Високі експлуатаційні характеристики полімерних матеріалів і відносно низький вуглецевий слід їх виробництва контрастують із різким зростанням обсягів пластикових відходів. Перехід до циркулярної економіки, яка передбачає збереження пластмас у стані, що забезпечує максимально високу цінність матеріалу, є необхідною умовою зменшення негативного впливу на довкілля. Такий підхід ґрунтується на скороченні споживання, повторному використанні та рециклінгу. Механічний рециклінг є важливим інструментом забезпечення екологічно та економічно сталого розвитку пластмасової промисловості. Проте сучасні процеси механічного рециклінгу обмежуються високою вартістю, погіршенням механічних властивостей полімерів і нестабільністю якості отриманої вторинної сировини [1]. За прогнозами, до 2030 року обсяг пластмас, що перебувають в обігу, зросте з 236 до 417 млн тонн на рік [2]. Рециклінг або повторне використання пластмас, що перебувають в обігу, є необхідною умовою запобігання подальшому збільшенню випадкового чи навмисного потрапляння полімерних матеріалів у навколишнє природне середовище, а отже, і стримування забруднення довкілля.
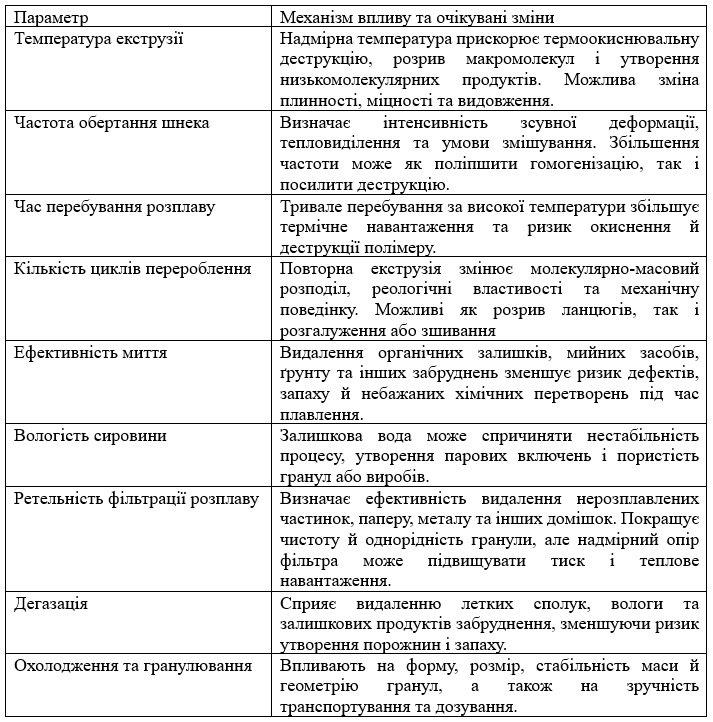
Механічний рециклінг поліетилену (ПЕ) передбачає послідовне виконання операцій збирання, сортування, подрібнення, миття, сушіння, плавлення, фільтрування розплаву та гранулювання. Якість вторинної гранули формується на кожному етапі й залежить від поєднання технологічних параметрів, ступеня забруднення сировини та історії термомеханічного впливу на полімер (табл.1).
Таблиця 1
Основні параметри рециклінгу та їхній вплив
Літературні дослідження підтверджують, що параметри екструзії та попередньої обробки впливають на структурні, реологічні, механічні й термічні характеристики продукту рециклінгу.
Поліетилени (PE) — це структурно прості полімери, які характеризуються надзвичайно високою міцністю, що зумовлює їх широке використання у виробництві пакувальних матеріалів. Поліетилен високої густини (HDPE, 0,952 г·см⁻³) має високий ступінь кристалічності, тому він є міцнішим, але менш еластичним порівняно з поліетиленом низької густини (LDPE, 0,924 г·см⁻³), структура якого є менш щільно упакованою. LDPE, що характеризується нижчим ступенем кристалічності, є прозорішим та еластичнішим за HDPE, тому його широко використовують для виробництва плівок. Відмінності в густині цих двох полімерів можуть зумовлювати відмінності в механізмах їхньої деструкції під час екструзії.
Під час екструзії поліетилену високої густини (HDPE) можуть конкурувати два механізми структурних перетворень макромолекул — розрив полімерних ланцюгів та їх розгалуження, співвідношення між якими залежить від умов екструзії. Pinheiro та співавтори повідомляють, що в середовищі з високим вмістом кисню концентрація карбонільних груп у HDPE зростає внаслідок термоокиснювального розриву основних полімерних ланцюгів із формуванням стабільних кінцевих карбонільних груп [3]. За низького вмісту кисню переважає деструкція, спричинена зсувними напруженнями, унаслідок якої розрив ланцюгів і утворення подвійних зв’язків домінують над розгалуженням макромолекул [4].
У процесі багаторазової екструзії довжина полімерних ланцюгів поступово зменшується, що призводить до їх укорочення та знижує чутливість до дії зсувних напружень [5]. Водночас короткі ланцюги залишаються вразливими до взаємодії з макрорадикалами, утвореними на довших ланцюгах, за участю подвійних зв’язків. Реакція між коротшими полімерними ланцюгами, що містять подвійні зв’язки, та довголанцюговими макрорадикалами призводить до утворення розгалужених макромолекул [3]. Інші дослідники також підтвердили одночасне протікання реакцій розриву та розгалуження полімерних ланцюгів за допомогою менш прямих експериментальних методів [4-6].
Автори [6] провели 100 послідовних циклів екструзії HDPE. Вони встановили, що протягом перших 30 циклів відбуваються значні структурні зміни матеріалу, після чого спостерігається коливальний характер стабілізації властивостей. Автори припускають, що на різних етапах багаторазової екструзії переважають різні механізми структурних перетворень:
• Перші 30 циклів — переважно розгалуження полімерних ланцюгів.
• Від 30 до 60 циклів — переважно розрив полімерних ланцюгів.
• Понад 60 циклів — переважно зшивання полімерних ланцюгів, що спричиняє збільшення в’язкості матеріалу до п’яти разів [6].
Зшивання можна послабити шляхом зменшення швидкості обертання шнека, тоді як інтенсивність реакцій розриву ланцюгів також можна регулювати зміною швидкості його обертання. Це свідчить про те, що негативні наслідки багаторазового рециклінгу HDPE легше контролювати, ніж у випадку поліетилентерефталату (PET).
Якість сортування змінює перебіг технологічного процесу механічного рециклінгу. Адже сортування визначає однорідність полімерної сировини, вміст сторонніх полімерів, забруднень, пігментів, наповнювачів і залишків попереднього використання. Це може впливати на стабільність екструзії, тиск перед фільтром, продуктивність, втрати матеріалу та властивості грануляту [7]. Важливо розрізняти прямий ефект сортування через зміну складу та чистоти сировини та опосередкований ефект через зміну умов екструзії, фільтрації та гранулювання через різний склад сировини.
Процес механічного рециклінгу поліетиленових плівкових відходів охоплює такі основні стадії:
o Приймання та сортування — видалення сторонніх полімерів, паперу, металу, етикеток та інших забруднень.
o Подрібнення — отримання поліетиленових пластівців.
o Миття — видалення залишків бруду, клею та органічних забруднень.
o Сушіння — зменшення вологості після миття.
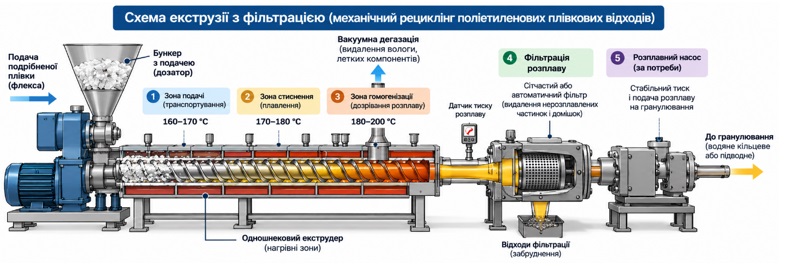
o Екструзія з фільтрацією та дегазацією — плавлення полімеру, видалення твердих домішок і летких компонентів (рис. 1).
o Гранулювання та охолодження — формування вторинної поліетиленової гранули.
Рисунок 1. Схема екструзії з фільтрацією в процесі механічного рециклінгу ПЕ
Експериментально встановлено, що зміни складу поліетиленової сировини впливають на механічні властивості рециклованого матеріалу та технологічні характеристики екструзії, зокрема на тиск перед розплавним фільтром [8]. Застосування фільтрації розплаву дає змогу зменшити кількість і розмір забруднень, однак її вплив на властивості рециклованого полімеру залежить від режиму фільтрації та характеристик вихідної сировини [9]. Сучасні дослідження також підтверджують необхідність комплексної оптимізації попередньої обробки й умов перероблення поліетиленових плівкових відходів [7].
Висновки. Дослідження впливу якості сортування на параметри екструзії та фільтрації дає змогу обґрунтувати технологічні вимоги до підготовки побутових поліетиленових плівкових відходів. Встановлення взаємозв'язку між чистотою сировини, стабільністю перероблення та властивостями вторинної гранули є основою для оптимізації процесу механічного рециклінгу й підвищення ефективності використання вторинної полімерної сировини.
Список літератури
1. Schyns Z. O. G., Shaver M. P. Mechanical Recycling of Packaging Plastics: A Review. Macromolecular Rapid Communications. 2021. Vol. 42, No. 3. Art. 2000415. DOI: https://doi.org/10.1002/marc.202000415.
2. Hundertmark T., Mayer M., McNally C., Simons T. J., Witte C. How Plastics Waste Recycling Could Transform the Chemical Industry. McKinsey & Company. 2018. URL: https://www.mckinsey.com/industries/chemicals/our-insights/how-plastics-waste-recycling-could-transform-the-chemical-industry (дата звернення: 18.10.2026).
3. Pinheiro L. A., Chinelatto M. A., Canevarolo S. V. The Role of Chain Scission and Chain Branching in High Density Polyethylene during Thermo-Mechanical Degradation. Polymer Degradation and Stability. 2004. Vol. 86, No. 3. P. 445–453. DOI: https://doi.org/10.1016/j.polymdegradstab.2004.05.016.
4. Cuadri A. A., Martín-Alfonso J. E. The Effect of Thermal and Thermo-Oxidative Degradation Conditions on Rheological, Chemical and Thermal Properties of HDPE. Polymer Degradation and Stability. 2017. Vol. 141. P. 11–18. DOI: https://doi.org/10.1016/j.polymdegradstab.2017.05.005.
5. Liu W. C., Halley P. J., Gilbert R. G. Mechanism of Degradation of Starch, a Highly Branched Polymer, during Extrusion. Macromolecules. 2010. Vol. 43, No. 6. P. 2855–2864. DOI: https://doi.org/10.1021/ma100067x.
6. Oblak P., Gonzalez-Gutierrez J., Zupančič B., Aulova A., Emri I. Processability and Mechanical Properties of Extensively Recycled High Density Polyethylene. Polymer Degradation and Stability. 2015. Vol. 114. P. 133–145. DOI: https://doi.org/10.1016/j.polymdegradstab.2015.01.012.
7. Langwieser J., Czaker S., Fischer J. Investigation of Pretreatment and Melt Filtration in Mechanical Recycling of Polyethylene Film Waste Streams. Journal of Applied Polymer Science. 2025. Vol. 142, No. 37. Art. e57463. DOI: https://doi.org/10.1002/app.57463.
8. Thoden van Velzen E. U., Chu S. S. M., Alvarado Chacon F., Brouwer M. T., Molenveld K. The Impact of Impurities on the Mechanical Properties of Recycled Polyethylene. Packaging Technology and Science. 2021. Vol. 34, No. 4. P. 219–228. DOI: https://doi.org/10.1002/pts.2551.
9. Langwieser J., Fischer J. Investigation of the Impact of Single and Double Filtration Systems on Post-Consumer PE Film Waste. Polymers. 2024. Vol. 16, No. 16. Art. 2238. DOI: https://doi.org/10.3390/polym16162238.
|



 Голосування

 Ця робота ліцензується відповідно до Creative Commons Attribution 4.0 International License
 Знайшли помилку? Виділіть помилковий текст мишкою і натисніть Ctrl + Enter